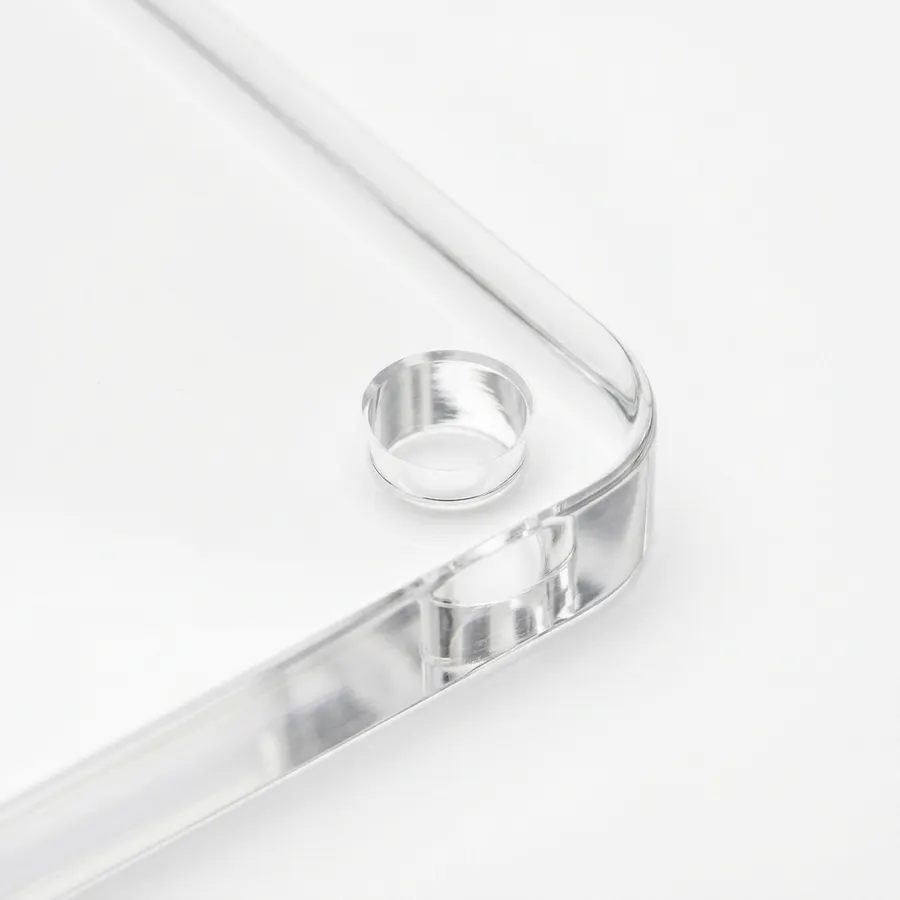
Koła, owale i otwory w plexi wycina się maszynowo — laserem albo frezarką CNC — według pliku z konturem, a nie ręcznie, bo tylko tak uzyskasz powtarzalny kształt i czystą krawędź. Do wyceny wystarczy rysunek z wymiarami, grubość płyty i informacja, czy krawędź ma być polerowana. Ten poradnik uzupełnia dział o cięciu plexi na wymiar i pokazuje, jak przygotować projekt, żeby wycięty element pasował do mocowania, a koszt obróbki nie rósł przez zbędne poprawki.
Ilustracja na górze strony jest poglądowa.
Co można wyciąć z płyty plexi
Prostokątna formatka to tylko początek możliwości. Z płyty PMMA wycina się koła i półkola, owale, elipsy, prostokąty z zaokrąglonymi narożnikami, trapezy, kształty dowolne oparte na własnym rysunku, a także wewnętrzne otwory: okrągłe, podłużne i prostokątne. Na tej samej płycie można połączyć kilka operacji — wyciąć zarys zewnętrzny i jednocześnie wykonać otwory pod śruby, uchwyty lub kable.
Popularne zastosowania to tarcze i podstawki, okrągłe blaty i podkładki, owalne tabliczki i lusterka dekoracyjne (z płyt lustrzanych), osłony z otworami wentylacyjnymi, elementy obudów i wystawiennictwa. W każdym z tych przypadków liczy się dokładność konturu, równa krawędź i prawidłowo rozmieszczone otwory. Dobra wiadomość: plexi dobrze znosi obróbkę maszynową, o ile uwzględnisz jej zachowanie przy nagrzewaniu i naprężeniach.
Wycinanie nie ogranicza się do wyrobów dekoracyjnych. W technice i przemyśle przydają się podkładki, przekładki, uszczelki sztywne, osłony tarczy czy elementy prowadzące. Zasady projektowe są wspólne: dobry plik, rozsądna grubość i przewidziany sposób wykończenia krawędzi.
Laser czy frezowanie — jak powstają kształty
Dwie główne technologie to cięcie laserowe i frezowanie CNC. Laser prowadzi skupioną wiązkę po konturze, a krawędź bywa gładka i lekko błyszcząca, bez dodatkowych narzędzi mechanicznych. Zaletą są bardzo drobne detale i brak sił działających na materiał. Frez CNC usuwa materiał obracającym się narzędziem i sprawdza się przy grubszych płytach oraz wtedy, gdy zależy na kontrolowanym wykończeniu krawędzi i otworach o określonym profilu.
Wybór zależy od grubości, rodzaju płyty (wylewana czy wytłaczana), wymaganego detalu i planowanej obróbki krawędzi. Szczegółowe porównanie obu metod opisujemy w poradniku o frezowaniu CNC plexi i różnicach względem lasera. Jeśli nie wiesz, co wybrać, opisz zastosowanie — dobór technologii leży po stronie wykonawcy i możesz go zostawić na etap wyceny.
Zdarza się też, że drobne korekty wykonuje się ręcznie, ale to rozwiązanie dla pojedynczych sztuk i prostych kształtów. Jak wygląda cięcie we własnym zakresie, wyjaśnia poradnik o cięciu plexi w domu; przy kołach i owalach ręczna obróbka rzadko daje powtarzalny efekt, dlatego przy większej liczbie sztuk warto zlecić je maszynowo.
| Technologia | Mocne strony | Na co uważać |
|---|---|---|
| Laser | drobne detale, ostre narożniki wewnętrzne, szybkie wykonanie konturów | możliwe naprężenia przy krawędzi, ograniczenie przy bardzo grubych płytach |
| Frez CNC | grubsze płyty, kontrolowane wykończenie, otwory o zadanym profilu | promień narzędzia ogranicza ostre narożniki wewnętrzne |
| Ręcznie (wyrzynarka, piła) | pojedyncze, proste kształty | trudna powtarzalność, ryzyko pęknięć i nierównej krawędzi |
Jak przygotować plik do wycinania
Wykonawca potrzebuje jednoznacznego opisu konturu. Najlepiej sprawdza się rysunek wektorowy w formacie takim jak DXF lub SVG — kontury zapisane jako linie i krzywe, a nie obraz z pikseli. Skala powinna być 1:1, w milimetrach, a jednostki wyraźnie opisane. Wszystkie kontury mają być zamknięte, bez przerw i bez nakładających się linii, bo maszyna interpretuje każdą przerwę jako koniec ścieżki.
Oddziel warstwy: zarys zewnętrzny jako jedną, otwory jako drugą. Jeśli element ma opisy lub grawer, umieść je w osobnej warstwie i zaznacz, czy mają być wycięte, czy tylko znaczone. Nie wstawiaj tekstu jako fontu — zamień go na kontury, żeby uniknąć podmiany czcionek. Przed wysłaniem sprawdź na wydruku w skali 1:1, czy element pasuje do miejsca montażu.
Jeśli nie masz pliku, wystarczy czytelny szkic z wymiarami: średnica koła, długość i szerokość owalu, położenie środków otworów względem krawędzi i średnice otworów. Wykonawca często potrafi przygotować plik na podstawie takiego opisu, ale wymaga to dodatkowej weryfikacji, więc im dokładniejszy szkic, tym mniej pytań i poprawek.
Koła i owale — wymiary i tolerancje
Koło definiuje średnica, a owal — dwie osie: długa i krótka. Podaj je wprost, najlepiej z informacją, czy chodzi o wymiar zewnętrzny. Tolerancja wykonania elementów wyciętych maszynowo wynosi do 1 mm, co oznacza, że kształt może nieznacznie odbiegać od nominalnego. Dla większości zastosowań to w pełni wystarczające, ale jeśli element ma pasować na tuleję, wpust lub w ciasne gniazdo, zaplanuj luz montażowy zamiast liczyć na dopasowanie na styk.
Pamiętaj też, że plexi się rozszerza i kurczy pod wpływem temperatury. Element zamontowany w gnieździe o minimalnym luzie może w ciepłym pomieszczeniu naprężać się i pękać. Dlatego średnicę gniazda lub otworu pod koło lepiej zaprojektować z zapasem, a nie na „szczelny wcisk”.
Przy owalach dopilnuj, by krzywa była gładka i bez załamań. W plikach tworzonych z wielu krótkich odcinków prostych maszyna wykona krawędź z widocznymi fasetkami. Poproś o kontur zapisany jako krzywa lub jako wielokąt z dostatecznie gęstymi punktami, a krawędź wyjdzie równa.
Otwory — średnice, rozmieszczenie, odległość od krawędzi
Otwory to element, w którym najłatwiej o błąd projektowy. Dobra praktyka to nie umieszczać ich tuż przy krawędzi: płyta w tym miejscu jest najbardziej narażona na pęknięcie, zwłaszcza gdy przez otwór przechodzi dokręcana śruba. Zostaw wokół otworu pas materiału, a dokładną bezpieczną odległość dla Twojej grubości i obciążenia potwierdź przy wycenie.
Otwór pod śrubę wykonuje się z lekkim luzem względem jej średnicy, żeby płyta mogła się rozszerzać bez naprężeń. Do śrub z łbem stożkowym potrzebne jest pogłębienie, które trzeba zapisać w specyfikacji. Otwory podłużne (szczeliny montażowe) pozwalają na regulację i kompensują rozszerzalność — to dobre rozwiązanie przy długich elementach mocowanych na zewnątrz.
Unikaj bardzo małych otworów w grubych płytach: stosunek średnicy do grubości utrudnia obróbkę i zwiększa ryzyko niedokładności. Jeśli potrzebujesz otworów wentylacyjnych w większej liczbie, zaplanuj rozstaw tak, aby między sąsiednimi otworami zostały mostki materiału o rozsądnej szerokości — zbyt wąskie osłabiają element.
Narożniki, promienie i detale wewnętrzne
Maszyna nie wytnie idealnie ostrego narożnika wewnętrznego frezem, bo narzędzie ma okrągły przekrój. Dlatego w projektach przeznaczonych do frezowania zaokrągla się narożniki wewnętrzne, a promień dobiera do narzędzia. Laser radzi sobie z ostrzejszymi narożnikami, lecz i tam małe zaokrąglenie poprawia wytrzymałość: ostre wcięcie jest miejscem koncentracji naprężeń, od którego może zacząć się pęknięcie.
Zewnętrzne narożniki prostokątnych elementów również warto lekko zaokrąglić. Zaokrąglenie zmniejsza ryzyko wyszczerbienia podczas transportu i montażu oraz poprawia bezpieczeństwo użytkowania. Wizualnie daje też bardziej dopracowany efekt niż ostry róg.
Cienkie, długie wypustki i wąskie przewężenia są kruche. Jeśli element ma takie fragmenty, zwiększ ich szerokość lub dobierz grubszą płytę. Przy okazji sprawdź, czy kształt nie wymaga podparcia podczas cięcia — małe elementy wycinane z wnętrza mogą się przesuwać, więc plik przygotowuje się czasem z drobnymi mostkami do późniejszego usunięcia.
Krawędzie po wycięciu — jakie wykończenie wybrać
Po wycinaniu krawędź ma ślad technologii: po laserze jest gładka, ale może zawierać niewielkie naprężenia, a po frezie — lekko matowa. Wiele zastosowań dobrze znosi taką krawędź, jednak tam, gdzie krawędź jest widoczna lub dotykana, zleca się dodatkowe polerowanie. Wypolerowana krawędź jest przezroczysta i błyszcząca, a zarazem mniej podatna na zbieranie zabrudzeń.
Kolista krawędź wykończona ręcznie rzadko wychodzi równa, dlatego polerowanie kół i owali wykonuje się na maszynach lub przy użyciu odpowiednich przyrządów. Różne metody i ich zastosowania opisuje poradnik o polerowaniu krawędzi plexi krok po kroku. Podając zapytanie, zaznacz wprost, które krawędzie mają być polerowane, a które mogą zostać po cięciu.
Pamiętaj, że obróbka dodatkowa wydłuża realizację i podnosi koszt wykonania, dlatego warto ograniczyć ją do krawędzi widocznych. Wewnętrzne ścianki otworów, które zostaną ukryte pod śrubami lub w ramie, zwykle nie wymagają polerowania.
Typowe błędy w projektach
Najczęściej spotykane problemy są powtarzalne. Pierwszy to plik w złej skali — kontur wygląda dobrze, ale ma wymiar o rząd wielkości inny niż zamierzony. Drugi to otwarte kontury, które maszyna odczytuje jako przerwane ścieżki. Trzeci to nakładające się linie, powodujące podwójne cięcie tego samego fragmentu i przypalenia. Czwarty to otwory za blisko krawędzi i zbyt mała odległość między nimi.
Piąty błąd to brak luzu: element ma pasować do gniazda „na styk”, a po zmianie temperatury i wilgotności klinuje się lub pęka. Szósty to pominięcie folii ochronnej — płyta pracuje lepiej z folią, a zdejmuje się ją dopiero po obróbce, żeby uniknąć zarysowań. Siódmy to wybór zbyt cienkiej płyty dla dużego, wyciętego elementu, który po zamontowaniu się wygina.
Jeśli widzisz w swoim projekcie któryś z tych błędów, popraw go przed wysłaniem, a jeśli masz wątpliwości, opisz je w zapytaniu. Wiele problemów da się rozwiązać na etapie wyceny, zanim materiał trafi na maszynę.
Jak zamówić wycinanie kształtów z plexi
Przygotuj komplet danych: plik wektorowy lub szkic z wymiarami, rodzaj i kolor płyty, grubość, liczbę sztuk, informację o krawędziach i planowany sposób montażu. Gdy elementów jest dużo, rozważ ułożenie ich na jednej płycie — dobry rozkrój zmniejsza odpad. Jeśli potrzebujesz większych serii, sprawdź również ofertę dla firm i dużych zleceń.
Dla pojedynczych sztuk i prostych kształtów dobrze zacząć od określenia wymiarów w kalkulatorze, który podpowiada format i grubość. Przy bardziej złożonych projektach — owale, wielokrotne otwory, nietypowe kontury — warto dołączyć plik i krótki opis zastosowania.
Wycinanie kształtów z plexi — pytania
Jakie pliki są potrzebne do wycięcia koła lub owalu?
Najlepiej rysunek wektorowy (np. DXF lub SVG) w skali 1:1 z zamkniętymi konturami. Jeśli go nie masz, wystarczy szkic z wymiarami: średnica koła, osie owalu oraz położenie i średnice otworów względem krawędzi.
Czy w plexi można wyciąć dowolny kształt?
W praktyce tak, z ograniczeniami wynikającymi z technologii: frezowanie wymaga zaokrąglonych narożników wewnętrznych, a bardzo wąskie wypustki są kruche. Najlepiej opisać kształt i zastosowanie, a wykonawca podpowie, co da się wykonać.
Jaka jest tolerancja wymiarów wyciętych elementów?
Elementy wycinane maszynowo wykonuje się z tolerancją do 1 mm. Jeśli element ma pasować do gniazda, zaplanuj luz montażowy, ponieważ plexi dodatkowo reaguje na zmiany temperatury.
Jak blisko krawędzi można wykonać otwór?
Nie tuż przy krawędzi — płyta jest tam bardziej narażona na pęknięcie. Bezpieczna odległość zależy od grubości i obciążenia, dlatego potwierdź ją przy wycenie, podając średnicę otworu i sposób mocowania.
Czy krawędź po wycięciu trzeba polerować?
Nie zawsze. Jeśli krawędź jest ukryta w ramie lub pod uchwytem, wystarczy ta po cięciu. Krawędzie widoczne i dotykane warto wypolerować dla lepszego wyglądu i komfortu użytkowania.
Laser czy frez — co lepsze do kół i owali?
Oba sprawdzają się dobrze. Laser lepiej oddaje drobne detale, a frez bywa wygodniejszy przy grubszych płytach. Wybór zależy od grubości, planowanego wykończenia i wielkości serii, więc możesz zostawić go na etap wyceny.
Masz już wymiary kół, owali i otworów? Podaj je w kalkulatorze lub w formularzu poniżej, dołącz plik albo szkic, a przygotujemy wycenę wycinania na wymiar.